


Als Lieferant von Infusions -Set -Formen verstehe ich das kritische Problem der Schrumpfung im Herstellungsprozess. Schrumpfung kann die Qualität und Funktionalität der endgültigen Infusions -Set -Produkte erheblich beeinflussen. In diesem Blog werde ich einige wirksame Strategien zur Kompensation des Schrumpfung in einer infusionssätzlichen Form teilen.
Verständnis von Schrumpfung in den Infusions -Set -Formen
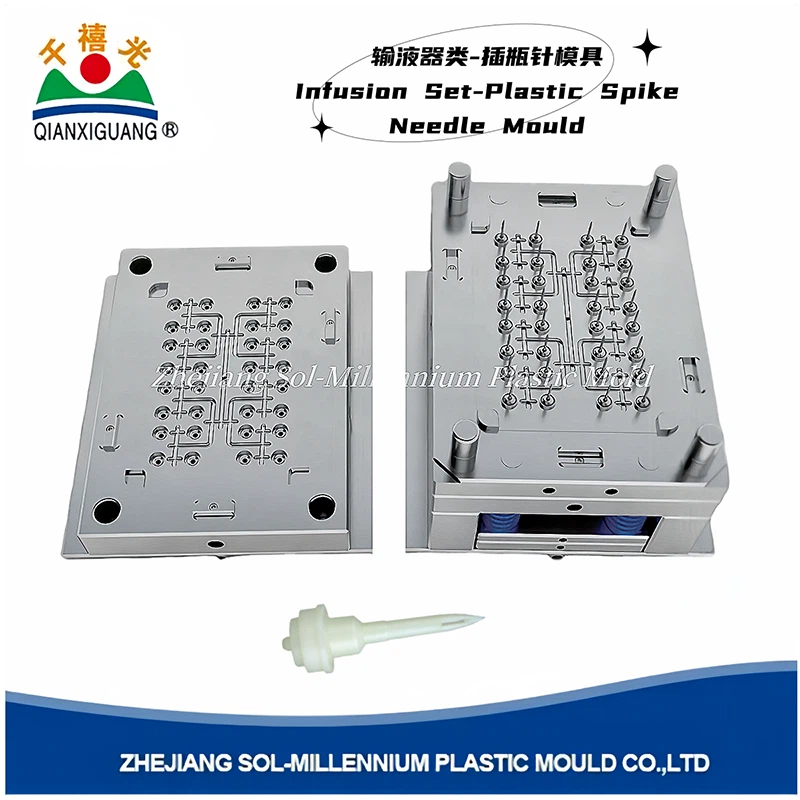
Schrumpfung in Kunststoffeinspritzform, die üblicherweise zur Herstellung von Infusionssatzkomponenten verwendet wird, tritt beim Abkühlen der geschmolzenen Kunststoff auf und verfestigt. Wenn der Kunststoff Wärme verliert, wird er sich zusammengeschlossen, was zu dimensionalen Veränderungen des geformten Teils führt. Im Kontext von Formen mit Infusionssatz kann die Schrumpfung verschiedene Komponenten beeinflussen, wie z.Plastikspike -NadelformUndTropfkammerform.
Der Schrumpfungsgrad hängt von mehreren Faktoren ab, einschließlich der Art des verwendeten Kunststoffmaterials, des Designs der Form, der Verarbeitungsbedingungen und der Geometrie des Teils. Zum Beispiel haben verschiedene Kunststoffe unterschiedliche Schrumpfungsraten. Amorphe Kunststoffe weisen im Allgemeinen niedrigere Schrumpfraten im Vergleich zu semi -kristallinen Kunststoffen auf. Das Formdesign wie die Dicke der Wände und das Vorhandensein von Rippen oder Bossen kann auch beeinflussen, wie der Kunststoff während des Abkühlens schrumpft.
Materialauswahl
Einer der ersten Schritte zur Ausgleich des Schrumpfung ist die sorgfältige Auswahl des Kunststoffmaterials. Bei der Auswahl eines Materials für einen Infusionssatz sind Faktoren wie Biokompatibilität, chemischer Resistenz und mechanische Eigenschaften von entscheidender Bedeutung. Gleichzeitig ist es unerlässlich, die Schrumpfungseigenschaften des Materials zu berücksichtigen.
Wenn beispielsweise eine hohe Präzisionskomponente erforderlich ist, sollte ein Material mit einer relativ niedrigen und vorhersehbaren Schrumpfungsrate gewählt werden. Einige Kunststoffe wie Polycarbonat weisen relativ niedrige Schrumpfraten auf, wodurch sie für Teile geeignet sind, an denen enge Toleranzen erforderlich sind. Andererseits weist Polypropylen, ein häufig verwendetes Material in Infusionssätzen, eine höhere Schrumpfungsrate auf, bietet jedoch eine gute chemische Resistenz und Flexibilität. Durch das Verständnis des Schrumpfungsverhaltens verschiedener Materialien können wir während des Materialauswahlprozesses fundiertere Entscheidungen treffen.
Modifikationen für Schimmeldesign
Die Gestaltung der Form spielt eine wichtige Rolle bei der Ausgleich des Schrumpfung. Ein Ansatz ist die Einbeziehung von Schrumpfungszulagen in das Formgestaltung. Dies bedeutet, dass die Abmessungen der Formhohlräume etwas größer sind als die gewünschten endgültigen Abmessungen des Teils unter Berücksichtigung der erwarteten Schrumpfung des Kunststoffmaterials.
Wenn ein bestimmter Kunststoff beispielsweise eine Schrumpfrate von 1%hat und die gewünschte Länge einer Komponente 100 mm beträgt, sollte die Länge des entsprechenden Formhohlraums auf ca. 101 mm ausgelegt sein. Auf diese Weise hat der letzte Teil die gewünschten Abmessungen, wenn der Plastik während des Abkühlens schrumpft.
Ein weiterer Aspekt des Schimmelpilzdesigns ist die Verwendung richtiger Gating -Systeme. Das Tor ist der Punkt, an dem der geschmolzene Kunststoff in die Formhöhle gelangt. Ein gut ausgestattetes Gating -System kann eine einheitliche Füllung des Hohlraums gewährleisten und die Wahrscheinlichkeit von ungleichmäßigem Schrumpfung verringern. Beispielsweise kann ein Multi -Gate -System für größere oder komplexere Komponenten verwendet werden, um sicherzustellen, dass der Kunststoff gleichmäßig im Hohlraum fließt.
Kühlkanäle in der Form müssen ebenfalls sorgfältig gestaltet werden. Eine einheitliche Abkühlung ist wichtig, um eine unterschiedliche Schrumpfung zu verhindern, die zu Verzerrungen oder Verzerrungen des Teils führen kann. Indem wir sicherstellen, dass die Kühlrate über den gesamten Teil konsistent ist, können wir die Auswirkungen von Schrumpfungen minimieren.
Verarbeitungsparameteroptimierung
Die Optimierung der Verarbeitungsparameter während des Injektionsformprozesses ist eine weitere effektive Möglichkeit, um Schrumpfung zu kompensieren. Die wichtigsten Verarbeitungsparameter umfassen Injektionsdruck, Einspritzgeschwindigkeit, Schmelztemperatur und Kühlzeit.
Der Injektionsdruck beeinflusst die Verpackung des Kunststoffs im Formhöhlen. Höhere Einspritzdrücke können dazu beitragen, die Schrumpfung zu verringern, indem mehr Kunststoff in den Hohlraum gezwungen wird, was die Volumenreduzierung während des Abkühlens kompensiert. Übermäßiger Druck kann jedoch auch andere Probleme wie Blitz oder Teilverformung verursachen. Daher ist es notwendig, den optimalen Injektionsdruck für jedes bestimmte Teil und Material zu finden.
Die Injektionsgeschwindigkeit spielt auch eine Rolle bei der Schrumpfung. Eine schnellere Einspritzgeschwindigkeit kann den Schimmelpilzhöhle schneller füllen und die Zeit für den Plastik reduzieren, um abzukühlen, bevor der Hohlraum vollständig gefüllt ist. Dies kann dazu beitragen, einheitlicherer Schrumpfungen zu gewährleisten. Eine zu hohe Geschwindigkeit kann jedoch in der Teil Luftfallen oder Oberflächendefekte verursachen.

Die Schmelztemperatur beeinflusst die Viskosität des Kunststoffs. Eine höhere Schmelztemperatur führt im Allgemeinen zu einer geringeren Viskosität, sodass der Kunststoff leichter in den Formhohlraum fließen kann. Dies kann dazu beitragen, eine bessere Füllung zu erzielen und die Schrumpfung zu verringern. Eine übermäßig hohe Schmelztemperatur kann jedoch einen thermischen Abbau des Kunststoffs verursachen, der seine Eigenschaften beeinflusst.
Die Kühlzeit ist für die Kontrolle der Schrumpfung von entscheidender Bedeutung. Eine ausreichende Kühlzeit ermöglicht es dem Kunststoff, sich richtig zu verfestigen und seine endgültigen Abmessungen zu erreichen. Wenn der Teil zu früh aus der Form ausgeworfen wird, kann er weiter außerhalb der Form schrumpfen, was zu dimensionalen Ungenauigkeiten führt.
Post -Form -Formbehandlungen
In einigen Fällen können Post -Formen -Behandlungen verwendet werden, um Schrumpfung weiter auszugleichen. Eine übliche Post -Formbehandlung ist das Glühen. Beim Glühen wird das geformte Teil auf eine bestimmte Temperatur unterhalb des Schmelzpunkts erhitzt und es dann langsam abkühlen. Dieser Prozess kann interne Belastungen im Teil lindern und die Wahrscheinlichkeit eines weiteren Schrumpfs im Laufe der Zeit verringern.
Ein weiterer Post -Form -Formatmediziner ist die Bearbeitung. Bei Teilen mit sehr engen Toleranzen kann die Bearbeitung verwendet werden, um überschüssiges Material zu entfernen oder die gewünschten endgültigen Abmessungen zu erreichen. Die Bearbeitung ist jedoch mehr Zeit - konsumierender und kostspieliger Prozess, daher wird sie normalerweise als letztes Mittel verwendet.
Qualitätskontrolle und Überwachung
Um sicherzustellen, dass die Strategien für die Schrumpfungskompensation effektiv sind, ist es wichtig, ein umfassendes Qualitätskontroll- und Überwachungssystem zu implementieren. Dies beinhaltet eine regelmäßige Prüfung der geformten Teile unter Verwendung von Präzisionsmesswerkzeugen wie Bremssättel, Mikrometern und Koordinatenmessmaschinen (CMMs).
Durch Messung der Abmessungen der Teile in verschiedenen Produktionsstadien können wir alle Abweichungen von den gewünschten Abmessungen erkennen und nach Bedarf Anpassungen an die Formgestaltung, die Verarbeitungsparameter oder die Materialauswahl vornehmen. Darüber hinaus können statistische Prozesssteuerungstechniken (SPC) verwendet werden, um die aus den Messungen gesammelten Daten zu analysieren und Trends oder Muster im Schrumpfverhalten zu identifizieren.
Abschluss
Das Ausgleich der Schrumpfung in einem Infusionssatzform ist eine komplexe, aber wesentliche Aufgabe, um die Qualität und Funktionalität von Infusionssatzprodukten sicherzustellen. Durch sorgfältige Auswahl des Kunststoffmaterials, das Ändern des Schimmelpilzdesigns, die Optimierung der Verarbeitungsparameter, die Verwendung von Post -Form -Behandlungen und die Implementierung eines robusten Qualitätskontrollsystems können wir die Auswirkungen von Schrumpfung effektiv minimieren.
Als zuverlässiger Anbieter von Infusions -Set -Formen sind wir bestrebt, hohe Qualitätsformen bereitzustellen, die den strengen Anforderungen der medizinischen Industrie entsprechen. Wenn Sie an unseren Infusions -Set -Formen interessiert sind oder Fragen zur Schrumpfung von Entschädigung haben, können Sie uns gerne für Beschaffungsdiskussionen kontaktieren. Wir freuen uns darauf, mit Ihnen zusammenzuarbeiten, um die besten Lösungen für Ihre Fertigungsbedürfnisse Ihrer Infusions -Set zu erstellen.
Referenzen
- Beech, JF (2012). Injektionsformtheorie und -praxis. Elsevier.
- Rosato, DV & Rosato, DV (2000). Injektionsformhandbuch. KLUWER Academic Publishers.
- Throne, JL (1996). Kunststoffprozess Engineering. Marcel Dekker.